

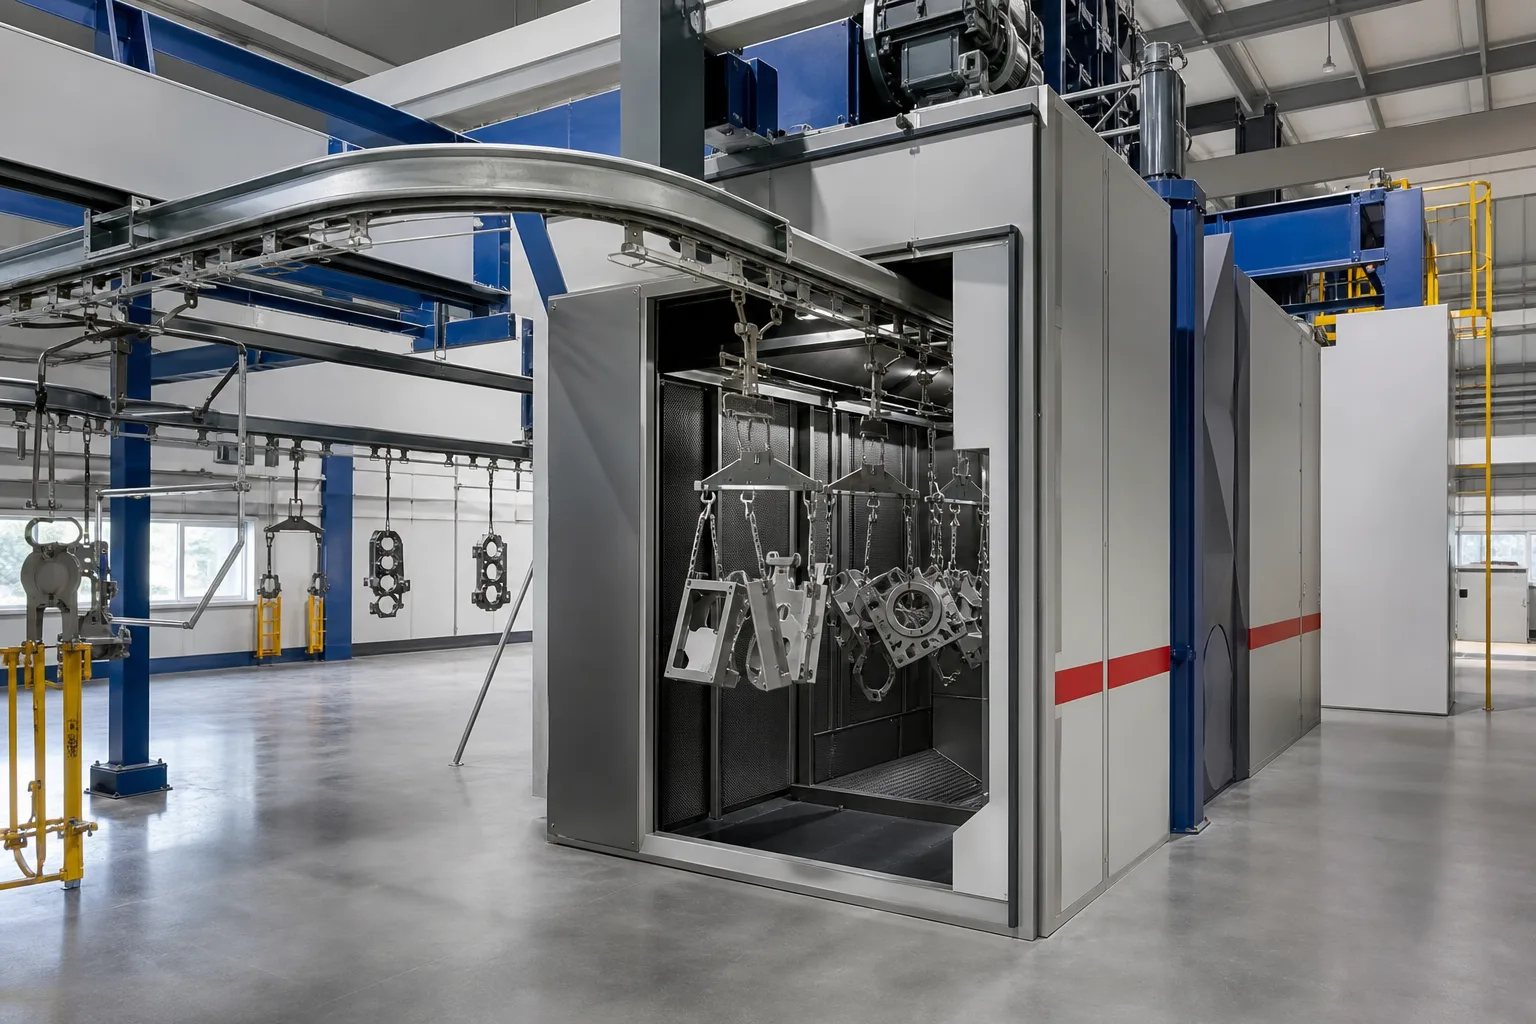
Askılı kumlama makinesi nasıl çalışır sorusunun kısa yanıtı şöyledir: Makine, askıya bağlanan metal parçaları kapalı bir kabine taşır. Türbinler aşındırıcı tanelerini yüzeye fırlatırken askının kontrollü hareketi parçanın farklı bölgelerini atış alanına getirir. Ardından geri kazanım düzeni aşındırıcı ile yüzeyden kopan kalıntıları toplar, ayırır ve uygun taneleri yeniden dolaşıma gönderir.
Askılı kumlama makinesi nasıl çalışır?#
Askılı kumlama makinesi; yükleme, kabine taşıma, türbinle temizleme, aşındırıcıyı geri kazanma ve yüzeyi kontrol etme aşamalarını tek bir işlem çevriminde birleştirir. Askı parçanın konumunu yönetirken türbinler yüzeyde mekanik temizleme etkisi oluşturur.
Çevrim, operatörün metal parçaları uygun askı aparatına bağlamasıyla başlar. Bu aşamada parçaların ağırlığını dengeli dağıtmak, bağlantı noktalarını dikkatle seçmek ve yüzeyler arasında aşındırıcı geçişine yetecek boşluk bırakmak gerekir. Birbirine çok yakın duran parçalar aşındırıcı akışını kesebilir. Dengesiz yükleme ise askı hareketini ve parçanın kabin içindeki konumunu olumsuz etkileyebilir.
Hazırlanan yük, taşıma düzeni aracılığıyla kumlama kabinine ilerler. Kabin çevrime hazır hâle geldiğinde türbinler devreye girer. Besleme bölümünden gelen aşındırıcı taneleri, türbin çarkının kanatları üzerinden hızlanarak belirli bir atış alanına yönelir. Böylece türbinlerin konumu ile parçanın askı üzerindeki yönü, aşındırıcının erişebileceği yüzeyleri birlikte şekillendirir.
Aşındırıcı taneleri metal yüzeye çarptığında mekanik darbe oluşturur. Parçanın başlangıç durumuna ve proses amacına bağlı olarak bu etki; pas, tufal, döküm kalıntıları veya uzaklaştırılması hedeflenen başka yüzey tabakalarını gevşetebilir. Kumlama çevrimi bu yönüyle yüzeyi sonraki üretim ya da kaplama adımına hazırlamaya yardımcı olur.
İşlem sırasında askı dönebilir, salınım yapabilir veya makinenin taşıma düzenine uygun bir rota izleyebilir. Bu hareket, parçanın farklı cephelerini türbin atışına çevirir. Dolayısıyla sonucu yalnızca türbinin çalışması belirlemez; askı hareketi, parça yönü, yükleme aralığı ve aşındırıcı erişimi de temizleme düzenini doğrudan etkiler.
Yüzeye çarpan aşındırıcı ile kopan kalıntılar daha sonra kabinin alt bölümünde toplanır. Taşıma elemanları bu karışımı geri kazanım ve ayırma bölümüne aktarır. Sistem, dolaşıma uygun aşındırıcıyı ince tozdan, kırılmış tanelerden ve yabancı maddelerden ayırmayı amaçlar. Uygun durumdaki taneler yeniden türbin beslemesine döner.
Kısacası, askılı kumlama makinesi nasıl çalışır sorusunun yanıtı üç temel işlevde yatar: Askı parçayı doğru konuma taşır, türbin aşındırıcıyı yüzeye yönlendirir ve geri kazanım sistemi aşındırıcı dolaşımını sürdürür.
Askılı Kumlama Makinesi Nasıl Çalışır Ana bileşenler hangi görevleri üstlenir?#
Askılı kumlama sisteminin ana bileşenleri parçayı taşır, aşındırıcıyı hızlandırır, işlem karışımını toplar ve ortaya çıkan tozun kontrolüne katkı sunar. Her bileşen çevrimin farklı bir bölümünü tamamladığı için tek bir noktadaki aksaklık genel sonucu etkileyebilir.
Askılı Kumlama Makinesi Nasıl Çalışır Askı ve taşıma düzeni#
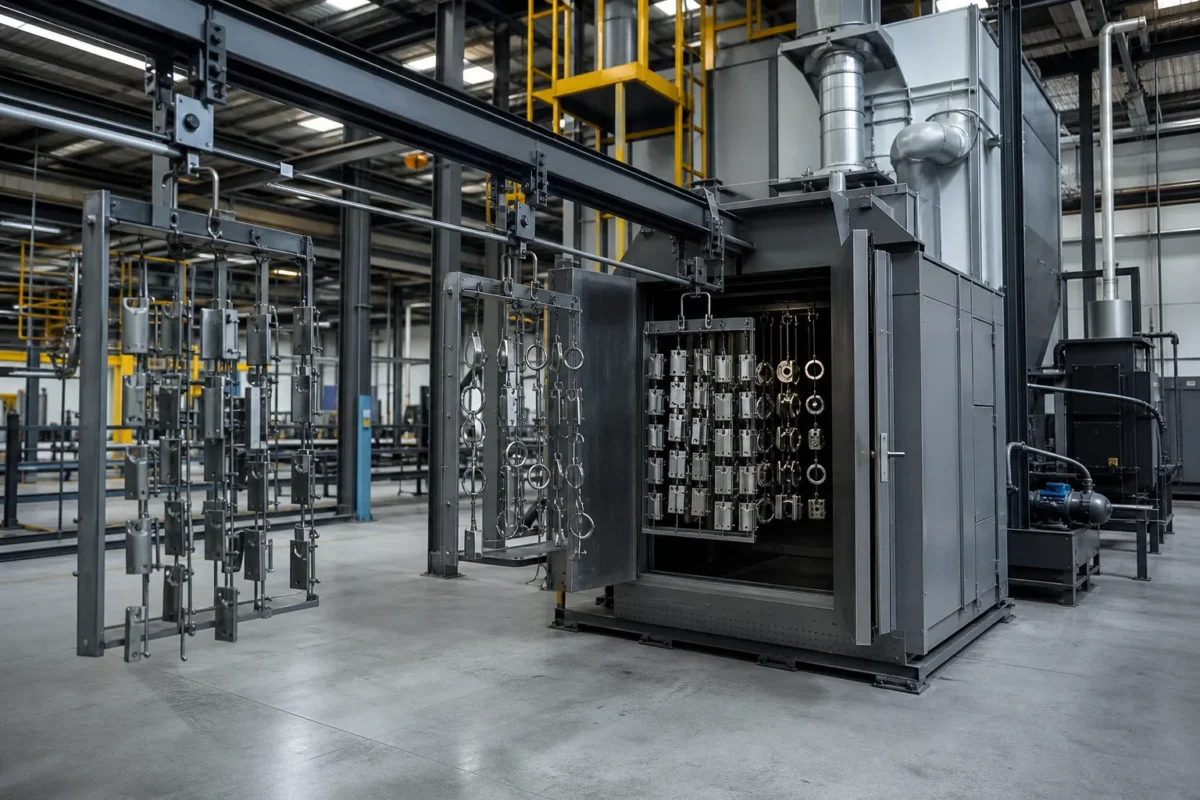
Askı sistemi, parçaları yükleme alanından kumlama kabinine ve ardından boşaltma konumuna taşır. Bununla birlikte askı yalnızca taşıma görevi görmez. Dönme veya kontrollü hareket kabiliyeti, parçanın çeşitli yüzeylerini türbin atışına çevirerek erişim alanını genişletebilir.
Bu noktada yükleme biçimi kritik rol oynar. Parçalar birbirini gölgelerse aşındırıcı hedeflenen yüzeye ulaşamaz. Benzer şekilde, askı aparatı gereğinden fazla alan kapladığında atış akışını kesebilir. Operatör bu nedenle yerleşimi parça geometrisine, bağlantı noktalarına ve temizlenmesi gereken yüzeylere göre planlamalıdır.
Türbin ve aşındırıcı besleme düzeni#
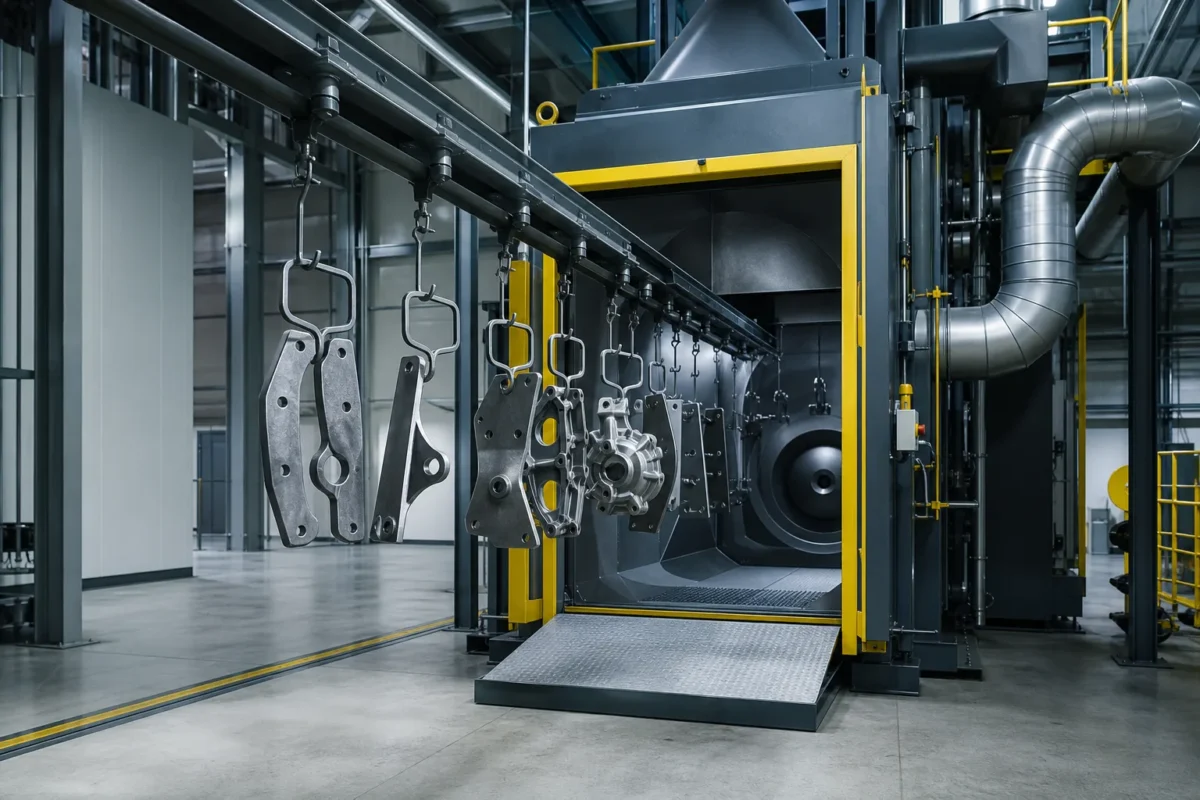
Türbin, aşındırıcı tanelerine hareket kazandıran temel bileşendir. Besleme hattından gelen taneler, dönen çarkın kanatları üzerinden hızlanır ve çıkış bölgesinden parçaya doğru ilerler. Atış yönünü türbin yerleşimi, kanatların durumu, parça konumu ve makinenin genel düzeni birlikte etkiler.
Her parça geometrisi aynı erişim koşullarını sunmaz. Geniş dış yüzeyler aşındırıcı akışını daha doğrudan karşılayabilirken derin cepler, çıkıntılar ve kapalı bölgeler erişimi zorlaştırabilir. Bu nedenle türbin kapsamasını yalnızca kabin boyutuna göre değil, gerçek yükleme yönü üzerinden de incelemek gerekir.
Geri kazanım, ayırma ve toz kontrolü#
Kabin tabanına ulaşan karışım, mekanik taşıma elemanları aracılığıyla ayırma bölümüne gider. Ayırma düzeni yeniden dolaşıma uygun aşındırıcıyı tozdan, kırılmış tanelerden ve yüzeyden kopan kalıntılardan ayırır. Böylece sistem yalnızca yüzeye aşındırıcı göndermez; dolaşan malzemenin durumunu da yönetir.
Toz toplama düzeni ise işlem sırasında ortaya çıkan ince parçacıkların kontrolüne yardımcı olur. Kanallarda, filtre bölümlerinde veya bağlantı noktalarında oluşan birikimler hava akışını olumsuz etkileyebilir. Bu yüzden bakım ekibinin ilgili alanları planlı şekilde incelemesi prosesin daha kararlı ilerlemesine katkı sağlar.
Yüzey temizleme çevrimi hangi adımlardan oluşur?#
Askılı kumlama çevrimi parçanın incelenmesiyle başlar; yükleme, kabine taşıma, türbinle temizleme, aşındırıcıyı ayırma ve yüzey kontrolüyle devam eder. Her adım, sonraki aşamanın verimini ve yüzeydeki temizleme dağılımını etkiler.
- Parçayı inceleme: Operatör geometrik yapıyı, ağırlık dağılımını, başlangıçtaki yüzey durumunu ve darbe etkisine karşı hassas olabilecek bölgeleri değerlendirir. Ayrıca gevşek parçalar ile prosesi etkileyebilecek kirleri kontrol eder.
- Askıya yükleme: Parçalar uygun bağlantı noktalarından dengeli biçimde askıya bağlanır. Aralarında bırakılan yeterli boşluk, aşındırıcının hedef yüzeylere ulaşmasını kolaylaştırır.
- Kabine taşıma: Taşıma sistemi yükü kumlama alanına götürür. Kabin ve ilgili çalışma düzeni çevrime hazır olduğunda temizleme aşaması başlayabilir.
- Türbinleri devreye alma: Türbinler aşındırıcıyı hızlandırıp parçaya yönlendirir. Aynı anda gerçekleşen askı hareketi, farklı cepheleri atış alanına getirir.
- Yüzey tabakasını uzaklaştırma: Aşındırıcı darbeleri hedeflenen kalıntılar üzerinde mekanik etki oluşturur. Kopan parçacıklar, aşındırıcıyla birlikte kabin tabanına düşer.
- Aşındırıcıyı ayırma: Geri kazanım sistemi dolaşıma uygun taneleri tozdan, kırılmış aşındırıcıdan ve yabancı maddelerden ayırır. Uygun taneler daha sonra besleme hattına döner.
- Boşaltma ve kontrol: Çevrim tamamlandığında askı boşaltma konumuna gelir. Operatör gölgede kalan alan, askı izi veya yetersiz temizlenen bölüm bulunup bulunmadığını inceler.
Bu sıra, askılı kumlama makinesi nasıl çalışır sorusunun üretim sahasındaki pratik karşılığını gösterir. Bununla birlikte çevrimin tamamlanması tek başına yeterli değildir. Yüzey sonucu beklentiyi karşılamıyorsa ekip yükleme biçimini, askı hareketini, aşındırıcı karışımını ve türbin kapsamasını birlikte gözden geçirmelidir.
Askılı sistem hangi parçalar için uygun olabilir?#
Askılı sistemler, bir aparata güvenli biçimde bağlanabilen ve işlem sırasında birbirine çarpması istenmeyen metal parçalar için değerlendirilebilir. Kesin uygunluğu parça geometrisi, malzeme özellikleri, ağırlık dağılımı ve hedeflenen yüzey sonucu şekillendirir.
Genel kullanım açısından döküm parçalar, dövme parçalar, kaynaklı konstrüksiyonlar ve çeşitli makine bileşenleri askılı kumlama sürecine konu olabilir. Tambur içinde hareket ederken birbirine çarpması veya yüzey hasarı görmesi istenmeyen ürünlerde askı düzeni daha kontrollü bir taşıma yaklaşımı sunabilir. Ancak bu genel özellik, her metal parçanın aynı yükleme düzeni ve proses koşullarıyla işlenebileceği anlamına gelmez.
Uygunluğu destekleyen özellikler#
- Parça, askı aparatına dengeli ve güvenli biçimde bağlanabiliyorsa,
- İşlem sırasında parçaların birbirine sürtünmesi veya çarpması istenmiyorsa,
- Birden fazla dış yüzeyin sırayla türbin atışına çevrilmesi gerekiyorsa,
- Tekrarlanabilir ve kontrol edilebilir bir yükleme düzeni kurulabiliyorsa,
- Parça geometrisi askının hareketine engel oluşturmuyorsa askılı sistem değerlendirilebilir.
Erişimi sınırlayabilecek geometriler#
Derin iç kanallar, kapalı boşluklar, dar oyuklar ve türbin atışını doğrudan karşılamayan bölgeler homojen temizliği zorlaştırabilir. Ayrıca askı temas noktaları, aşındırıcının ilgili yüzeye ulaşmasını engelleyebilir. İnce veya darbe etkisine duyarlı parçalarda ekip olası yüzey ve şekil değişimlerini ayrıca değerlendirmelidir.
Böyle durumlarda yalnızca çevrim süresini uzatmak temel sorunu çözmeyebilir. Öncelikle askı aparatını, parçanın kabin içindeki yönünü ve türbinlerin kapsadığı alanı incelemek gerekir. Gerçek parça üzerinden yapılan proses değerlendirmesi, yükleme ve erişimle ilgili belirsizlikleri daha açık hâle getirir.
Temizleme sonucunu hangi değişkenler etkiler?#
Temizleme sonucunu aşındırıcının özellikleri, parça geometrisi, askı hareketi, türbin kapsaması, çevrim süresi ve yüzeyin başlangıç durumu birlikte etkiler. Tek bir parametreyi artırmak her zaman daha homojen veya sonraki prosese daha uygun bir yüzey oluşturmaz.
Aşındırıcı özellikleri ve dolaşım dengesi#
Aşındırıcının şekli, sertliği ve tane dağılımı yüzey üzerinde oluşturduğu etkiyi değiştirebilir. Farklı tane yapıları aynı yüzey karakterini üretmez. Bu nedenle ekip ana malzemeyi, uzaklaştırılacak tabakayı ve kumlamadan sonra gelecek üretim adımını birlikte ele almalıdır.
Dolaşımdaki karışımın durumu da proses sonucuna yansır. Yoğun toz, kırılmış tane veya yabancı kalıntı içeren bir karışım temizleme kararlılığını düşürebilir. Ayırma sistemi ile aşındırıcı beslemesinin düzenli kontrolü, çevrimin daha dengeli ilerlemesine yardımcı olur.
Askı hareketi ve parça yerleşimi#
Askı yeterli hareketi oluşturmazsa bazı yüzeyler türbin atışının dışında kalabilir. Buna karşılık parça geometrisine uygun olmayan hareketler çevrimi gereksiz yere uzatabilir veya yük dengesini bozabilir. Etkili bir düzen, temizlenmesi gereken cepheleri kontrollü biçimde atış alanına taşır.
Parçaları askıya gereğinden sık yerleştirmek de gölgelenme yaratır. Böyle bir durumda türbinler çalışsa bile aşındırıcı hedef yüzeye ulaşamaz. Bu sebeple yükleme kapasitesini yalnızca askıya sığan parça sayısıyla değerlendirmek yanıltıcıdır; yüzey erişimi ve parçalar arasındaki boşluk da hesaba katılmalıdır.
Türbin durumu ve bakım kontrolleri#
Türbin kanatlarındaki aşınma, aşındırıcı akışının yönünü ve dağılımını değiştirebilir. Bakım ekibi kanatları, besleme parçalarını ve kabin içindeki koruyucu elemanları düzenli olarak kontrol etmelidir. Benzer biçimde, geri kazanım veya toz toplama bölümündeki birikimler de proses dengesini etkileyebilir.
Çevrim süresini bütün bu değişkenlerle birlikte değerlendirmek gerekir. Süreyi tek başına uzatmak aşındırıcı tüketimini, makine bileşenlerindeki aşınmayı ve iş parçasının maruz kaldığı darbeyi artırabilir. Daha dengeli yaklaşım, süreyi yükleme düzeni, türbin atışı ve aşındırıcı karışımının durumuyla beraber ele alır.
Çalışma prensibi makine değerlendirmesine nasıl yön verir?#
Makine değerlendirmesi, askılı kumlama çalışma prensibini gerçek parça ailesi ve üretim akışıyla eşleştirmelidir. Parça geometrisi, ağırlık dağılımı, yüzeyin başlangıç durumu ve hedeflenen sonuç netleşmeden yalnızca makinenin genel görünümüne göre karar vermek yeterli olmaz.
Öncelikle işletmenin tipik parçalarını ve zaman zaman işleyebileceği daha büyük ya da ağır parçaları tanımlamak gerekir. Ardından ekip, parçaların askıya nasıl bağlanacağını ve birbirlerini gölgeleyip gölgelemeyeceğini inceleyebilir. Yükleme ile boşaltmanın üretim akışına uyumu da bu değerlendirmenin önemli bir parçasıdır.
Bunun yanında bakım noktalarına erişim, aşınan bileşenlerin kontrolü, aşındırıcı dolaşımı ve toz toplama düzeni gözden geçirilmelidir. Temizleme sonucunu doğrulamak için yüzeydeki homojenlik, askı temas bölgeleri ve erişimi zor alanlar gerçek parçalar üzerinden değerlendirilmelidir.
Çalışma mantığını anlamak teknik uygunluğu incelemeyi kolaylaştırır. Yatırımın mali boyutu ise makine konfigürasyonu ve işletme ihtiyaçları gibi farklı unsurlara bağlıdır. Bu konuyu ayrıca araştıran okuyucular, kumlama makinesi fiyatlarını etkileyen faktörleri inceleyebilir. SEDMAK MAKİNE hakkında genel bilgiye ve iletişim kanallarına ulaşmak için SEDMAK MAKİNE ana sayfasını ziyaret edebilirsiniz.
Sonuç olarak askılı kumlama makinesi nasıl çalışır sorusunun yanıtı askı hareketi, türbin atışı ve aşındırıcı geri kazanımı arasındaki koordinasyonda yatar. İşletme, uygun bir proses için bu çalışma düzenini gerçek parça geometrisi, yüzey beklentisi, yükleme biçimi ve üretim akışıyla birlikte değerlendirmelidir.
Askılı kumlama makinesinde yüzey temizleme adımları
Askılı kumlama çevrimi, parçanın incelenmesinden temizlenen yüzeyin kontrolüne kadar birbirini tamamlayan aşamalardan oluşur.
- 1
Parçayı değerlendirinGeometriyi, ağırlık dağılımını, yüzey kalıntılarını ve aşındırıcı darbesine karşı hassas olabilecek bölgeleri inceleyin.
- 2
Yükleme düzenini kurunParçaları askıya dengeli bağlayın; birbirlerine temas etmelerini ve aşındırıcı akışını engellemelerini önleyin.
- 3
Askıyı kabine taşıyınTaşıma sistemiyle yükü kumlama alanına alın ve kabini çevrim için hazırlayın.
- 4
Türbin çevrimini başlatınTürbinler aşındırıcıyı hızlandırırken askı hareketi parçanın farklı yüzeylerini atış alanına çevirsin.
- 5
Aşındırıcıyı geri kazanınKabin tabanına düşen karışımı taşıma ve ayırma sistemi üzerinden yeniden dolaşıma hazırlayın.
- 6
Parçayı boşaltınÇevrim tamamlandıktan sonra askıyı güvenli boşaltma konumuna getirin.
- 7
Yüzeyi kontrol edinTemizleme homojenliğini, gölgede kalan bölgeleri ve askı temas noktalarını inceleyin.
Sık Sorulan Sorular
1Askılı kumlama makinesi nasıl çalışır?
Makine, askıya bağlanan metal parçaları kapalı bir kabine taşır. Türbinler aşındırıcı tanelerini yüzeye yönlendirirken askının kontrollü hareketi farklı bölgeleri atış alanına getirir. Sistem daha sonra aşındırıcı ile yüzeyden kopan kalıntıları toplar ve ayırır.
2Askı işlem sırasında neden hareket eder?
Dönme, salınım veya kontrollü taşıma hareketi parçanın farklı yüzeylerini türbin atışına yöneltir. Bu hareket, gölgelenmeyi azaltmaya ve aşındırıcının daha fazla yüzeye ulaşmasına yardımcı olur.
3Askılı kumlama makinesi hangi parçalar için uygun olabilir?
Askıya güvenli biçimde bağlanabilen ve işlem sırasında birbirine çarpması istenmeyen döküm, dövme, kaynaklı konstrüksiyon ve çeşitli metal parçalar için değerlendirilebilir. Kesin uygunluk parça geometrisine, malzemeye ve yüzey beklentisine bağlıdır.
4Kumlama aşındırıcısı makine içinde tekrar dolaşır mı?
Geri kazanım sistemi uygun aşındırıcıyı ince tozdan, kırılmış tanelerden ve yüzeyden kopan kalıntılardan ayırmayı amaçlar. Dolaşıma uygun durumdaki aşındırıcı türbin beslemesine geri dönebilir.
5Askılı kumlama her yüzeyi eşit biçimde temizler mi?
Her zaman değil. Derin cepler, iç kanallar, karmaşık geometriler ve askı temas noktaları aşındırıcı erişimini sınırlayabilir. Yükleme biçimi, askı hareketi ve türbin kapsaması sonucu etkiler.
6Temizleme süresini uzatmak sonucu her zaman iyileştirir mi?
Hayır. Süreyi tek başına uzatmak aşındırıcı tüketimini, makine bileşenlerindeki aşınmayı ve parçanın maruz kaldığı darbeyi artırabilir. Süreyi askı hareketi, türbin atışı ve aşındırıcı durumuyla birlikte değerlendirmek gerekir.
7Askılı kumlama sistemi değerlendirilirken hangi bilgiler gerekir?
Parça geometrisi, ağırlık dağılımı, başlangıçtaki yüzey durumu, yükleme düzeni, üretim akışı, bakım erişimi ve hedeflenen yüzey sonucu birlikte incelenmelidir.
[maiseo_cta]
[maiseo_share]
[maiseo_author]
2 Hakkında Düşünceler “Askılı Kumlama Makinesi Nasıl Çalışır ve Ne Yapar”